 English
气辅模具制造需要注意什么
气辅模具制造需重点关注气道设计、浇口布局、冷却系统及工艺参数控制,以确保气体...
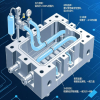
气辅模具制造需重点关注气道设计、浇口布局、冷却系统及工艺参数控制,以确保气体流动顺畅并避免缺陷。以下要点基于技术实践总结。
气道设计是核心环节,需确保气道截面接近圆形并采用大圆角过渡以减少阻力;气道应均衡布置且与熔体流动方向一致,避免形成回路或进入薄壁区域,气道尺寸通常为壁厚的2~4倍,过大易导致表面缺陷,过小则气体流动失控;气道位置优先选择厚壁或加强筋处,并通过防缩槽引导气体,防止局部凹陷。
浇口与气体注入点的优化至关重要,浇口位置需利于熔体均匀填充并避免喷射,通常设置在熔体最先填充的区域或厚壁处,与气针保持20mm以上距离;气体注入点应置于距型腔末端最远的壁厚处,以确保气体沿预定路径推进;短射量(熔体填充比例)需通过试验确定,一般为60%~95%,过多可能引发表面气纹,过少则导致填充不足。
冷却系统设计直接影响制品质量,模具需配备充分的冷却水路以实现均匀冷却,内外壁温差应尽量小,冷却水建议达到紊流状态以提升效率;对于大型制品,冷却水路布局需覆盖气道密集区域,防止因冷却不均引发翘曲或缩痕。
排气与材料适应性需综合考虑,模具型腔需设计足够排气槽以避免气体被困,尤其在气道末端;同时,模具结构应适应热塑性塑料(如PA、PBT等)的流动性要求,避免使用高粘度或玻璃纤维增强材料,以降低工艺难度。
工艺参数控制需精确执行,注射压力、锁模力可降低30%~60%,但需严格控制熔体射入量(精度达0.1%~0.2%)和气体压力梯度;模具制造公差需严格保证,型腔尺寸误差应最小化,以确保气体穿透稳定性和制品一致性。
气辅模具制造需重点关注气道设计、浇口布局、冷却系统及工艺参数控制,以确保气体...
在注塑管件生产过程中,模具的状态直接影响产品的质量和生产效率。做好注塑管件模...
当然可以!以下是对之前提到的模具制造技术趋势的扩写版本,增加了技术细节、行业...
注塑管件模具是生产各类塑料管件(如水管接头、阀门配件、排水管件等)的核心工...